Экструзионная сварка полимерной футеровки: что определяет качество соединения
Сервисный инженер «АрсеналГидро» Николай Бушенёв — о технологии, контроле и том, почему надёжность начинается задолго до самого сварного шва.
Качество и долговечность инженерного сооружения складываются из множества технологических процессов. Здесь нет второстепенных этапов: значение имеют свойства материалов, подготовка конструкции, соблюдение производственных режимов, качество сварных соединений и контроль готового изделия.
В «АрсеналГидро» внимательно следят за выполнением каждого технологического этапа и уделяют особое внимание повышению квалификации специалистов, отвечающих за качество продукции на производстве, при монтаже и последующей эксплуатации.
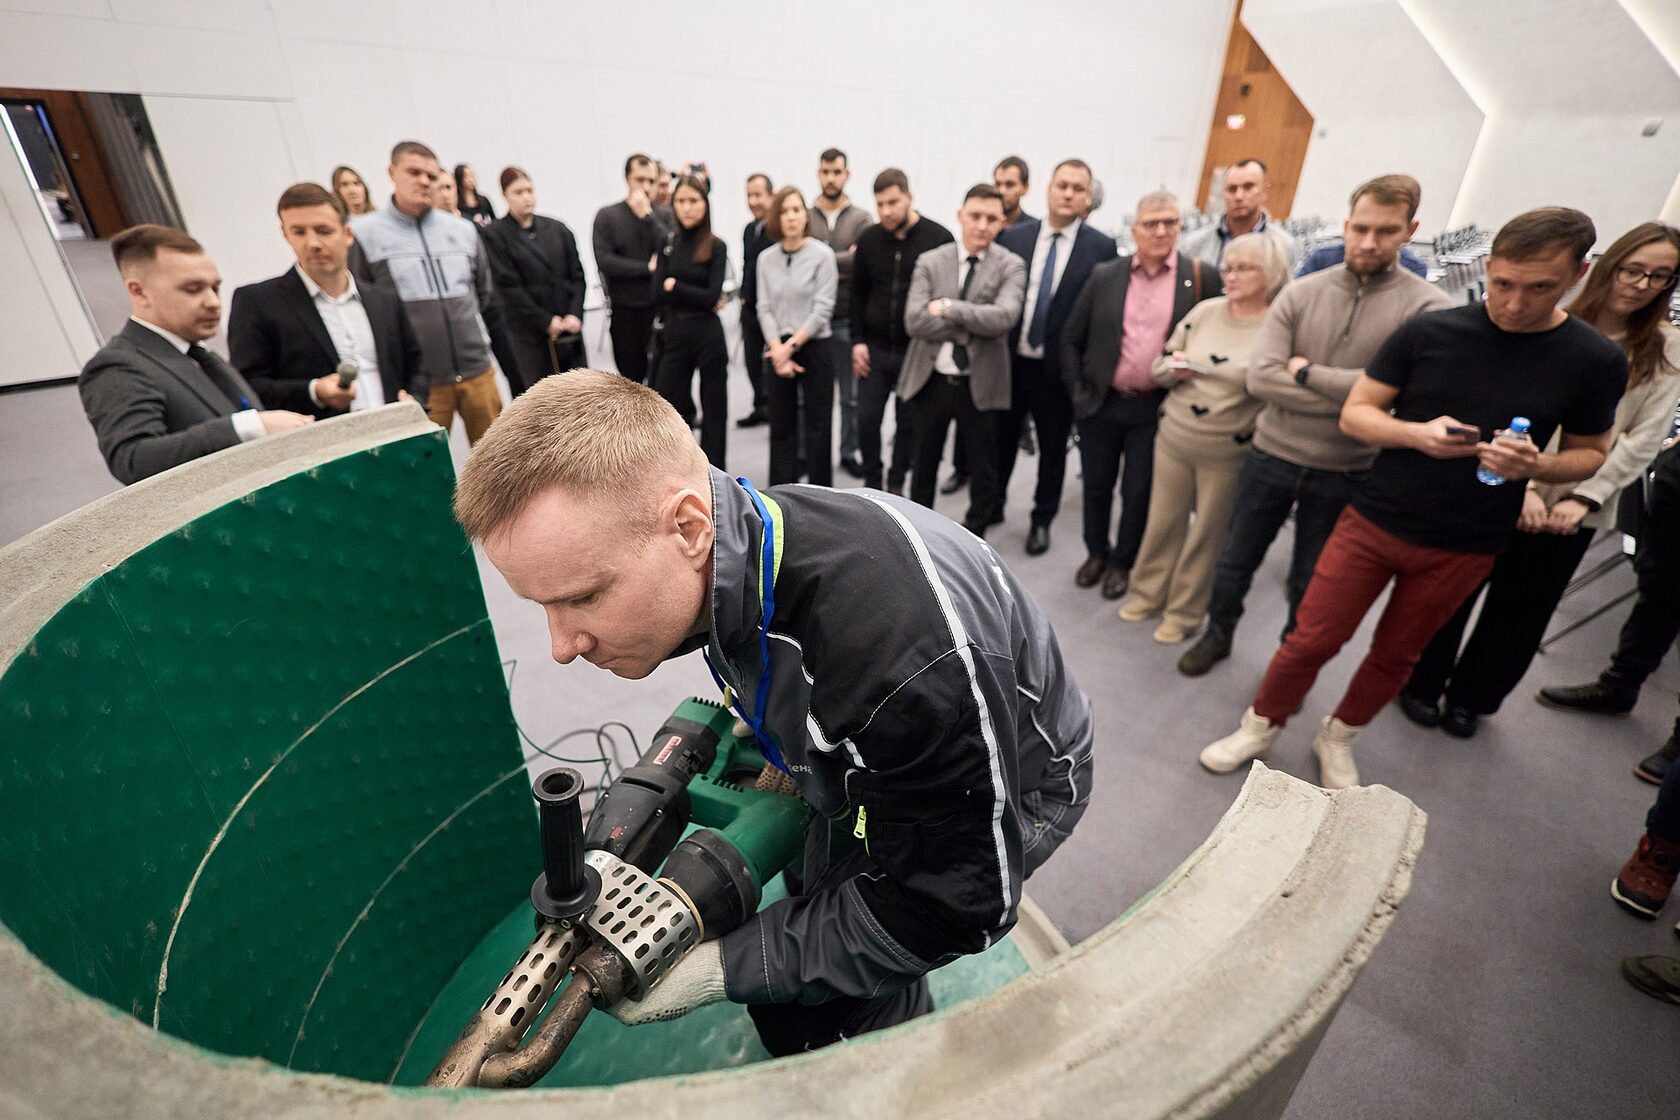
Сервисный инженер компании Николай Бушенёв прошёл обучение в учебно-консультационном центре в Москве по программе «Сварка при изготовлении, монтаже и эксплуатации ёмкостного оборудования из полимерных материалов» и является сертифицированным специалистом.
В «АрсеналГидро» внимательно следят за выполнением каждого технологического этапа и уделяют особое внимание повышению квалификации специалистов, отвечающих за качество продукции на производстве, при монтаже и последующей эксплуатации.
Сервисный инженер компании Николай Бушенёв прошёл обучение в учебно-консультационном центре в Москве по программе «Сварка при изготовлении, монтаже и эксплуатации ёмкостного оборудования из полимерных материалов» и является сертифицированным специалистом.
Мы поговорили с Николаем о том, что на практике влияет на качество экструзионной сварки, почему хороший шов начинается с правильной подготовки поверхности и какую роль сварные соединения играют в надёжности полимерной футеровки.
— Николай, почему тема экструзионной сварки так важна для футерованных железобетонных сооружений?
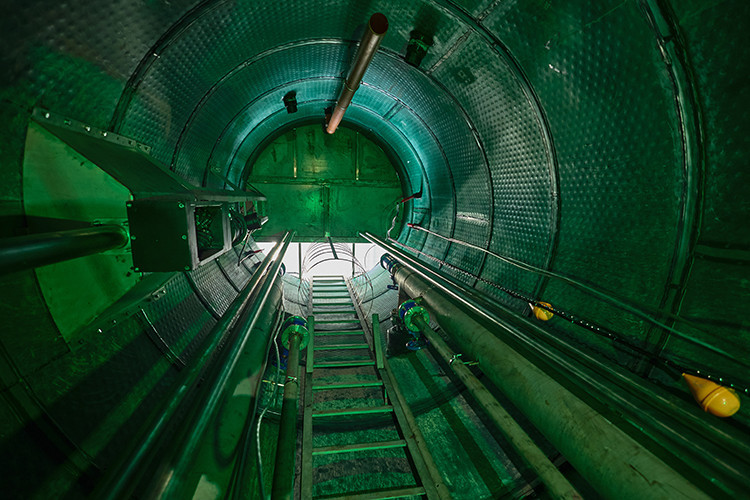
— В нашей работе полимерная футеровка — это полноценная система защиты железобетона. Мы работаем с КНС, резервуарами, колодцами, очистными сооружениями — объектами, где конструкции постоянно контактируют с водой, сточными водами и агрессивными средами.
Анкерный полимерный лист изолирует бетон от этой среды, но отдельные листы сами по себе ещё не создают герметичную оболочку. Их необходимо соединить в единый непрерывный защитный контур. И здесь качество сварки становится принципиальным.
Анкерный полимерный лист изолирует бетон от этой среды, но отдельные листы сами по себе ещё не создают герметичную оболочку. Их необходимо соединить в единый непрерывный защитный контур. И здесь качество сварки становится принципиальным.
— Экструзионную сварку часто представляют довольно просто: расплавили пруток и нанесли его на стык. Что происходит на самом деле?
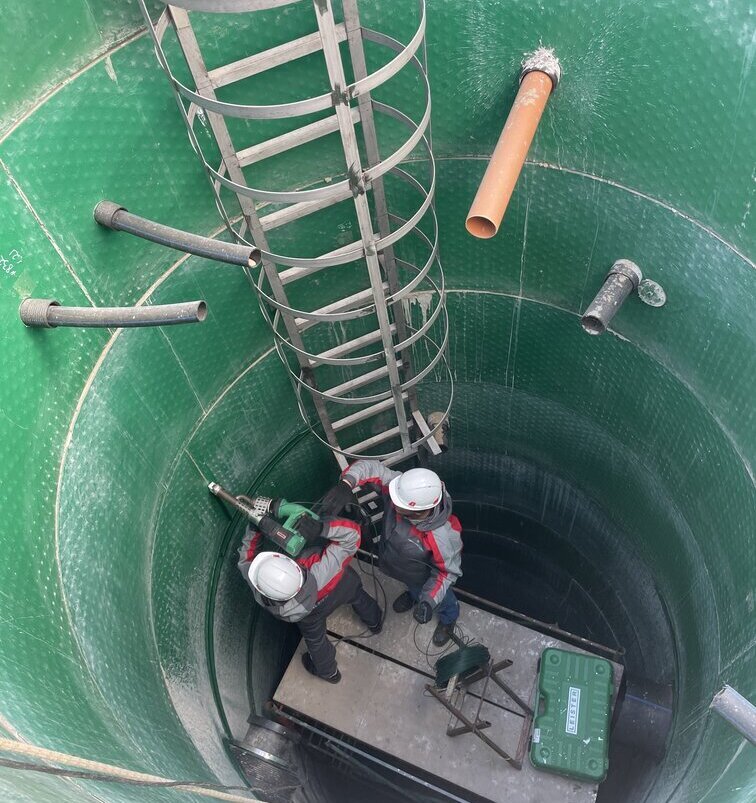
— На самом деле это полноценный технологический процесс. В ручном экструдере сварочный материал — пруток или гранулят — пластифицируется и подаётся в зону соединения в расплавленном состоянии. Одновременно поверхности листов предварительно нагреваются горячим воздухом.
В зоне сварки взаимодействуют два соединяемых листа и присадочный материал. При правильно подобранных условиях нагрева, давления и времени между материалами формируется полноценное сварное соединение. После охлаждения шов должен работать не как отдельная «накладка», а как часть общей полимерной оболочки.
Поэтому красивый «валик» сам по себе ещё не показатель качества. Важно, чтобы по всей длине стыка действительно сформировалось надёжное соединение материалов.
В зоне сварки взаимодействуют два соединяемых листа и присадочный материал. При правильно подобранных условиях нагрева, давления и времени между материалами формируется полноценное сварное соединение. После охлаждения шов должен работать не как отдельная «накладка», а как часть общей полимерной оболочки.
Поэтому красивый «валик» сам по себе ещё не показатель качества. Важно, чтобы по всей длине стыка действительно сформировалось надёжное соединение материалов.
— Какой этап чаще всего недооценивают?
— Подготовку поверхности. Качественная сварка начинается ещё до включения экструдера.
На листе могут находиться пыль, влага, загрязнения, следы транспортировки и монтажа. Кроме того, поверхностный слой материала необходимо механически подготовить непосредственно в зоне будущего соединения. Это позволяет открыть чистый полимер, который будет участвовать в сварке.
Причём подготовка должна быть связана со сваркой по времени. Если обработать поверхность заранее и оставить её открытой, она снова может загрязниться. На строительной площадке это особенно важно из-за пыли, осадков, ветра и перепадов температуры.
На листе могут находиться пыль, влага, загрязнения, следы транспортировки и монтажа. Кроме того, поверхностный слой материала необходимо механически подготовить непосредственно в зоне будущего соединения. Это позволяет открыть чистый полимер, который будет участвовать в сварке.
Причём подготовка должна быть связана со сваркой по времени. Если обработать поверхность заранее и оставить её открытой, она снова может загрязниться. На строительной площадке это особенно важно из-за пыли, осадков, ветра и перепадов температуры.
— Насколько важна совместимость основного и присадочного материала?
— Очень важна. Нельзя исходить только из общей маркировки: например, считать, что любой полиэтиленовый пруток одинаково подойдёт к любому полиэтиленовому листу.
Для сварки имеют значение реальные свойства материала, его поведение при нагреве, характеристики расплава и температурный диапазон переработки. Присадочный материал должен быть предназначен для сварки соответствующего термопласта и быть совместимым с основным материалом.
Поэтому промышленный подход начинается не в момент сварки, а ещё на этапе выбора листа, сварочного материала, оборудования и закрепления технологических режимов.
Для сварки имеют значение реальные свойства материала, его поведение при нагреве, характеристики расплава и температурный диапазон переработки. Присадочный материал должен быть предназначен для сварки соответствующего термопласта и быть совместимым с основным материалом.
Поэтому промышленный подход начинается не в момент сварки, а ещё на этапе выбора листа, сварочного материала, оборудования и закрепления технологических режимов.
— Получается, правильно выставить температуру недостаточно?
— Конечно. Температура — только один из параметров. На результат одновременно влияют температура расплава, предварительный нагрев поверхности, скорость движения экструдера, количество подаваемого материала и давление в зоне сварки.
Очень важна роль сварочного башмака. Он не просто придаёт валику форму — через него обеспечивается контакт расплавленного материала с подготовленными поверхностями.
Все параметры взаимосвязаны. Если, например, увеличить скорость движения экструдера, поверхность меньше времени находится под воздействием горячего воздуха. Формально температура оборудования та же, но фактический режим сварки уже изменился.
Поэтому экструзионная сварка — это баланс температуры, скорости, предварительного прогрева, количества расплава и давления.
Очень важна роль сварочного башмака. Он не просто придаёт валику форму — через него обеспечивается контакт расплавленного материала с подготовленными поверхностями.
Все параметры взаимосвязаны. Если, например, увеличить скорость движения экструдера, поверхность меньше времени находится под воздействием горячего воздуха. Формально температура оборудования та же, но фактический режим сварки уже изменился.
Поэтому экструзионная сварка — это баланс температуры, скорости, предварительного прогрева, количества расплава и давления.
— Что происходит при неправильном температурном режиме?
— Недогрев опасен непроваром: поверхности не успевают перейти в состояние, необходимое для полноценного соединения. Но и принцип «чем горячее, тем лучше» здесь не работает.
При чрезмерном тепловом воздействии возможно термическое повреждение полимера. Его структура и свойства меняются, и качество соединения ухудшается. Поэтому важно не просто достичь нужной температуры, а выдерживать устойчивый режим по всей длине шва.
При чрезмерном тепловом воздействии возможно термическое повреждение полимера. Его структура и свойства меняются, и качество соединения ухудшается. Поэтому важно не просто достичь нужной температуры, а выдерживать устойчивый режим по всей длине шва.
— Геометрия самого соединения тоже влияет на результат?
— Да. Есть стыковые, угловые, тавровые, нахлёсточные соединения, одно- и двусторонние швы, разные варианты подготовки кромок. Для каждого типа есть свои технологические особенности.
В футеровке это особенно заметно. Прямой стык на ровной поверхности и сварка внутреннего угла — совершенно разные условия. Есть переходы, примыкания, зоны вокруг закладных деталей, места с ограниченным доступом.
Поэтому возможность качественно выполнить сварку нужно учитывать ещё при проектировании узла. Хорошая конструкция — это не только правильное решение на чертеже, но и решение, которое можно технологично изготовить, сварить и затем проконтролировать.
В футеровке это особенно заметно. Прямой стык на ровной поверхности и сварка внутреннего угла — совершенно разные условия. Есть переходы, примыкания, зоны вокруг закладных деталей, места с ограниченным доступом.
Поэтому возможность качественно выполнить сварку нужно учитывать ещё при проектировании узла. Хорошая конструкция — это не только правильное решение на чертеже, но и решение, которое можно технологично изготовить, сварить и затем проконтролировать.
— Что происходит после того, как сварщик закончил проход?
— Процесс ещё не заканчивается. Материал начинает охлаждаться, идёт усадка, формируется окончательная структура соединения. В сварном шве и прилегающей зоне могут возникать остаточные напряжения.
На их величину влияют геометрия соединения, распределение температуры, последовательность выполнения сварочных операций и условия охлаждения. Поэтому важно не только правильно вести экструдер, но и понимать весь тепловой цикл формирования шва.
На их величину влияют геометрия соединения, распределение температуры, последовательность выполнения сварочных операций и условия охлаждения. Поэтому важно не только правильно вести экструдер, но и понимать весь тепловой цикл формирования шва.
— Можно ли оценить качество только визуально?
— Визуальный и измерительный контроль обязателен. По внешнему виду можно увидеть неравномерность шва, поры, раковины, признаки перегрева, недостаточное заполнение отдельных участков.
Но внешний осмотр показывает не всё. Он не позволяет полностью оценить, что происходило на границе основного и присадочного материала. Поэтому профессиональный подход — это контроль не только готового шва, но и всего процесса: применяемых материалов, подготовки поверхности, оборудования, режимов сварки, геометрии соединения и квалификации исполнителя.
При необходимости применяются контрольные сварные образцы и механические испытания. По сути, речь идёт уже не просто о проверке результата, а об управлении качеством технологии.
Но внешний осмотр показывает не всё. Он не позволяет полностью оценить, что происходило на границе основного и присадочного материала. Поэтому профессиональный подход — это контроль не только готового шва, но и всего процесса: применяемых материалов, подготовки поверхности, оборудования, режимов сварки, геометрии соединения и квалификации исполнителя.
При необходимости применяются контрольные сварные образцы и механические испытания. По сути, речь идёт уже не просто о проверке результата, а об управлении качеством технологии.
— Почему «АрсеналГидро» стремится переносить максимальное количество сварочных операций в заводские условия?
— Потому что на производстве проще обеспечить стабильность процесса. Контролируется рабочая среда, состояние поверхности, оборудование, последовательность операций. У сварщика есть нормальный доступ к конструкции, а соединение можно проверить ещё до отправки изделия заказчику.
На объекте добавляются внешние факторы: ветер, влажность, пыль, осадки, температура воздуха, стеснённость отдельных зон. Монтажная сварка необходима и при правильной организации может быть качественной, но всё, что можно заранее выполнить в контролируемых заводских условиях, лучше перенести на производство.
Поэтому высокая заводская готовность футерованных изделий — это не только скорость монтажа. Это ещё и возможность сформировать значительную часть защитного контура в стабильной технологической среде.
На объекте добавляются внешние факторы: ветер, влажность, пыль, осадки, температура воздуха, стеснённость отдельных зон. Монтажная сварка необходима и при правильной организации может быть качественной, но всё, что можно заранее выполнить в контролируемых заводских условиях, лучше перенести на производство.
Поэтому высокая заводская готовность футерованных изделий — это не только скорость монтажа. Это ещё и возможность сформировать значительную часть защитного контура в стабильной технологической среде.
— Как качество сварки связано со сроком службы сооружения?
— После ввода объекта в эксплуатацию отдельный шов уже никто не рассматривает сам по себе. Есть единая полимерная оболочка, задача которой — не допустить контакта рабочей среды с бетоном.
Пока этот контур остаётся герметичным, агрессивная среда воспринимается химически стойким полимером. Если целостность оболочки нарушена, появляется локальный путь к железобетону.
И устранять такой дефект на действующем объекте намного сложнее, чем сделать всё правильно на этапе производства. Ремонт внутри КНС, резервуара или очистного сооружения может потребовать вывода оборудования из эксплуатации, опорожнения, очистки, вентиляции, газоанализа и организации безопасного доступа.
Поэтому качество сварки — это уже не вопрос стоимости одной операции. Это вопрос надёжности и стоимости жизненного цикла всего сооружения.
Пока этот контур остаётся герметичным, агрессивная среда воспринимается химически стойким полимером. Если целостность оболочки нарушена, появляется локальный путь к железобетону.
И устранять такой дефект на действующем объекте намного сложнее, чем сделать всё правильно на этапе производства. Ремонт внутри КНС, резервуара или очистного сооружения может потребовать вывода оборудования из эксплуатации, опорожнения, очистки, вентиляции, газоанализа и организации безопасного доступа.
Поэтому качество сварки — это уже не вопрос стоимости одной операции. Это вопрос надёжности и стоимости жизненного цикла всего сооружения.
— Что в итоге даёт профессиональное обучение специалисту, который уже работает с технологией на практике?
— Практический опыт очень важен, но обучение помогает систематизировать его и понять физику процесса. Ты уже не просто знаешь, что нужно сделать, а понимаешь почему: зачем готовить поверхность непосредственно перед сваркой, почему нельзя бесконтрольно повышать температуру, как связаны скорость и прогрев, откуда берутся остаточные напряжения, почему геометрия узла влияет на качество.
Для сервисного инженера это особенно важно, потому что мы видим изделие на разных этапах — от производства до монтажа и эксплуатации. И в итоге начинаешь воспринимать сварку не как отдельную операцию, а как часть общей инженерной системы.
Для сервисного инженера это особенно важно, потому что мы видим изделие на разных этапах — от производства до монтажа и эксплуатации. И в итоге начинаешь воспринимать сварку не как отдельную операцию, а как часть общей инженерной системы.
Надёжность полимерной футеровки складывается из множества взаимосвязанных решений: качества материала, конструкции анкерного листа, подготовки узлов, технологии сварки и контроля. Каждый этап влияет на общий результат — герметичный защитный контур, рассчитанный на длительную эксплуатацию сооружения.
28.08.2026
